Приёмка партии: что проверить до подписания документов
Пять проверок на площадке, которые отделяют рабочую партию от спора с поставщиком через полгода.
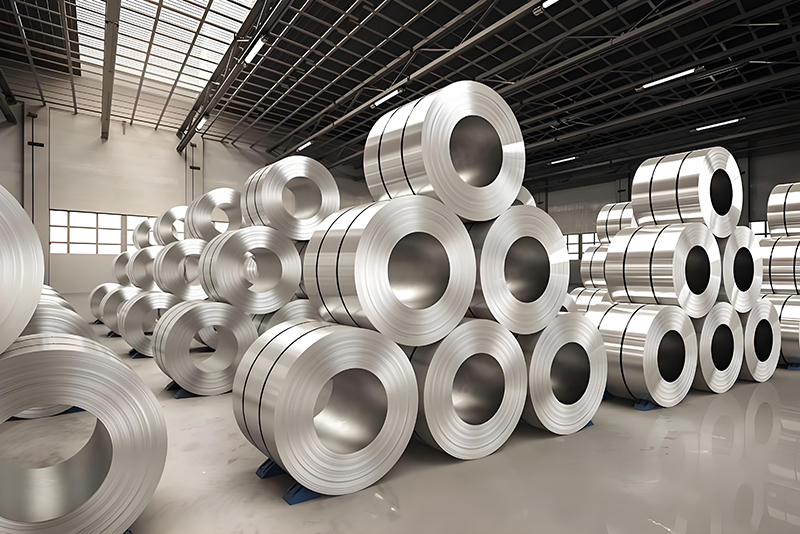
Сертификат качества сверяется не с заказом, а с маркировкой на самом металле: номер плавки в документе должен совпадать с номером на листе. Расхождение — повод остановить приёмку до выяснения.
Химсостав в сертификате читается по нижней границе. Никель у границы диапазона формально допустим, но в 304 это тот минимум, который заметен в агрессивной среде.
Толщина проверяется микрометром в нескольких точках, включая середину листа. Минусовой допуск в пределах стандарта — норма; систематический минус по всей партии — недовес, за который вы платите как за полный вес.
Поверхность осматривается до снятия упаковки полностью: задиры, следы прижимов и рыжие точки после морской перевозки видны сразу. Отдельно смотрите кромку — там дефекты проката проявляются раньше всего.
Магнит — быстрый способ отсеять грубую подмену: аустенитные 304 и 316L практически немагнитны, тогда как 201 после деформации магнитится заметнее. Это не замена лабораторному анализу, но на площадке за минуту показывает, что стоит проверить всерьёз.
Не уверены, какая марка подойдёт под вашу среду? Опишите задачу — подберём и объясним, почему именно так.